同样是卷对卷丝印机,为什么你的 PTC 电热膜功率偏差大?
分类:技术资讯 发布:横川崎 浏览:0
PTC电热膜印刷怎么选全自动卷对卷丝印机?五维选型法一次讲透
——从PTC材料的工艺本质倒推设备配置,附验机打样清单与效益测算
PTC电热膜凭借"温度升高、电阻自动上升"的自限温特性,正在医疗热敷贴、汽车低温预热、宠物恒温垫、管道防冻伴热等场景快速替代传统电热丝方案。目前国际材料巨头推出的丝印型PTC导电碳浆,已可实现55~60℃自限温、PTC强度大于7,固化后方阻1.4~2kΩ/□,在50V以下低压场景无需外置温控器即可安全运行。
但与普通碳浆电热膜相比,PTC电热膜给印刷环节出的三道"难题"要苛刻得多:阻值即功率、固化窗口窄、多层套印严。不少企业拿着采购"一台印刷机"的思路去选设备,产线建成后才发现功率一致性不达标、良率上不去。本文从PTC材料的工艺本质出发,给出五个评估维度和一套可落地的验机清单,帮您在签约之前就把风险挡在门外。

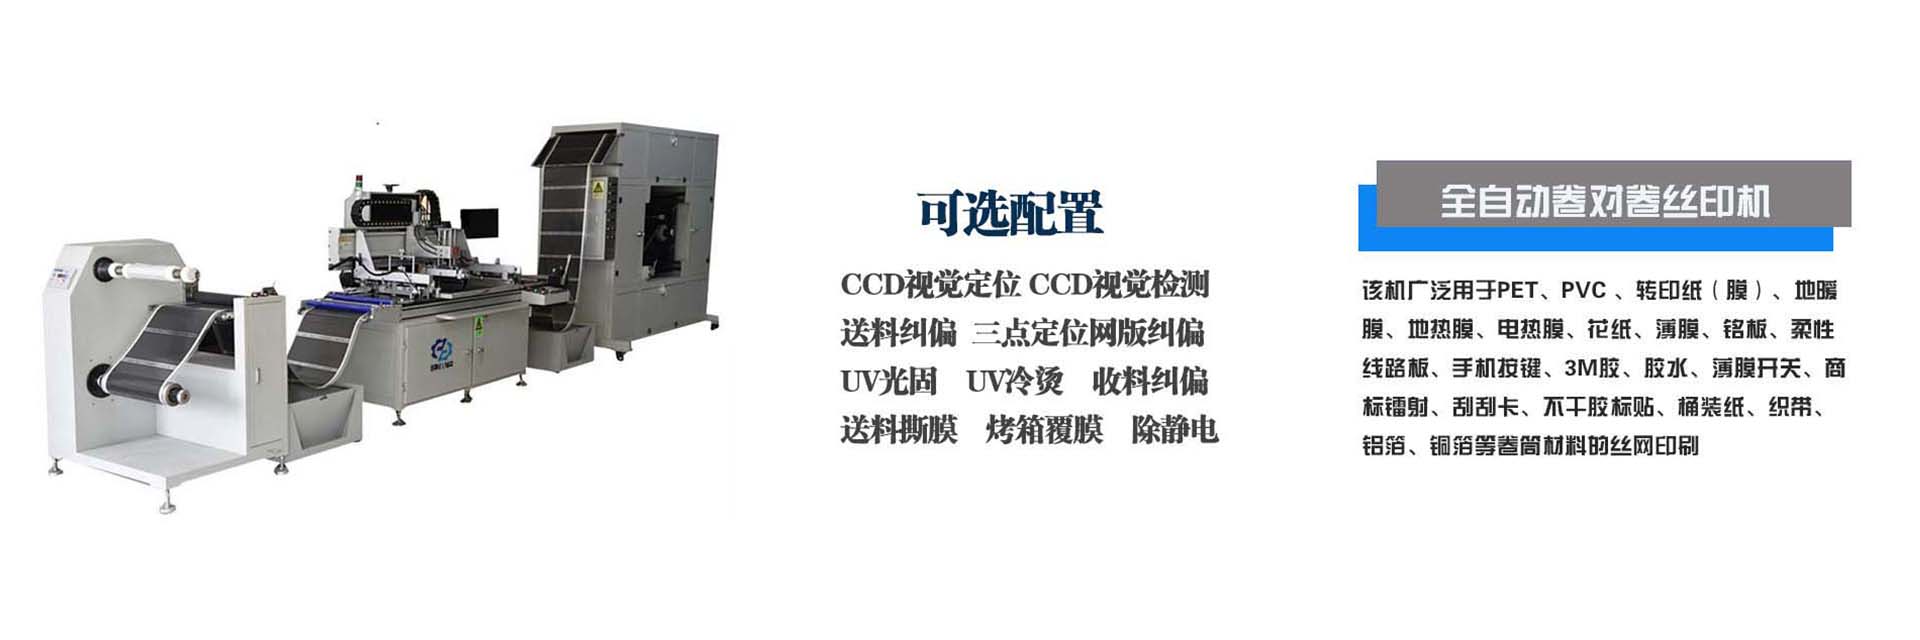
全自动卷对卷丝印产线全景:放卷→精密印刷→烘道固化→收卷连续化作业
一、先懂材料再选设备:PTC电热膜的三道硬门槛
1. 阻值即功率,方阻公差要求±5%
PTC电热膜的发热功率P=U²/R,而电阻由印刷图案、墨层厚度与浆料方阻共同决定。以干膜25μm、方阻约1.7kΩ/□的典型PTC碳浆为例,墨层厚度每波动5%,电阻就反向波动约5%,对应功率偏差约10%。行业通行要求是方阻控制在设计值±5%以内——这意味着设备必须保证每一印次的墨层厚度高度一致,"印得上"和"印得准"完全是两回事。
2. 固化窗口窄,超温即报废
丝印型PTC碳浆多为热塑性树脂体系,推荐固化条件140℃×10~15分钟,并且严禁在150℃以上长时间烘烤,否则PTC温控特性会不可逆衰减;另一侧,PET基材的热变形温度约150℃,烘道任何一段的温度超调都可能让整卷基材收缩、线路报废。烘道±2℃的温控精度在这里不是营销话术,而是材料给出的硬约束。
3. 多层叠印,重叠区3~5mm
典型产品结构为:PET基材→银浆导电电极→PTC碳浆发热层→绝缘保护层,逐层丝印叠加。银浆电极与碳浆发热层的重叠宽度须精确控制在3~5mm,接触电阻低于0.1Ω:重叠不足,接触电阻偏大会形成局部热斑烧毁膜体;重叠过多,则改变有效发热区阻值。这要求设备具备±0.1mm级的套印能力,高于普通标签印刷的要求。
二、五维选型法:把材料约束翻译成设备指标
维度一:套印精度与对位系统
卷对卷丝印机的套印精度由"电眼纠偏+伺服拉料+印刷重复定位"三段串联决定,三个环节要分开看。以横川崎HCQ系列为例:微米级电眼实时检测基材注册标并自动纠偏,日本安川伺服电机送料精度±0.01mm,整机套印精度达±0.025mm;对于线宽0.15mm以下的精细线路,可加装CCD双镜头视觉对位系统实现闭环补偿,精度提升至±0.01mm。选型建议:若PTC膜的重叠区设计公差为±0.5mm,±0.1mm级精度已够用;但若产品线规划要向医用心脑电极、FPC柔性电路延伸,一步到位配置CCD更划算。
维度二:张力控制
PET膜厚度仅25~125μm,张力每波动1%,就可能带来0.05mm级的套印偏移。重点核查三项:磁粉离合器+吸风板,印刷压印台前后设真空台板形成独立张力区,把印刷瞬间的张力稳定下来;收卷采用均速系统适配卷径变化。
维度三:烘道温控与固化一致性
烘道长度决定固化时间余量。按5~10m/min的线速计算,60~80m烘道可提供6~12分钟停留时间,140℃固化窗口内PTC碳浆完全固化、无需二次烘烤。核查三项:分段独立PID控温(以6温区为佳)、温控精度±2℃、水平层流风道避免溶剂残留。特别提醒:针对PTC碳浆的工艺特性,烘道必须具备超温报警保护功能。

横川崎HCQ系列长烘道配置实拍:多区段独立控温,保障PTC碳浆固化一致性
维度四:自动化程度与数据可追溯
一人看多机的前提是PLC加中文触摸屏加参数配方存储:换产时间从数小时压缩到15分钟以内,小批量多品种订单的经济性完全不同;参数自动记忆与故障自诊断,则是长期良率稳定的底座。
维度五:浆料适配与工艺陪跑
PTC碳浆粘度约6500mPa·s、触变指数高达6.0,流变特性与普通碳浆差异明显,而市售浆料体系又各不相同。设备商能否提供免费打样、浆料选型推荐、以及从打样到量产的参数过渡支持,直接决定爬产周期——这一点务必在合同阶段写清楚,而不是装机后再谈。
三、四个最常见的选型误区
误区一:只比印刷速度。PTC电热膜量产通常建议1000印次/时左右运行,真正的瓶颈在烘道固化时间而非印刷速度,比最高速度没有意义。
误区二:只看整机价格不看烘道配置。烘道是整条卷对卷线里造价占比最高、也最容易被砍配的部件,40m与80m烘道的差价,远小于良率损失带来的隐性成本。
误区三:忽略基材前处理配套。PET表面张力须通过电晕或等离子处理提升至50~56mN/m,否则浆料附着力过不了百格5B级。选型时要问清产线是否配套处理机,别让前处理成为漏项。
误区四:拿平面丝印机的经验评估卷对卷。平面机打PTC膜样品没有问题,但规模化生产靠的是连续化与一致性——两者几个百分点的良率差距,往往就是盈亏线。
四、验机打样清单:把指标落到纸上
● 方阻抽检:每印100m取样,四探针仪测5点,平均值偏差≤±5%;
● 套印实测:银浆与碳浆重叠宽度3~5mm,光学测量偏差≤±0.1mm;
● 温度曲线:烘道实温度记录仪验证,140℃固化段波动≤±2℃;
● 电气安全:成品100%耐压测试1500V DC持续1秒,漏电流<1mA;
● 附着力:百格测试达5B级,附着力不足先查基材表面张力是否达标。
建议同时建立首件检验制度:每次换卷、换浆料批次后,前3件产品经方阻、耐压、红外热像、附着力全项检测合格再批量生产。以上合格线建议写入采购合同技术协议附件,验收有据可依。
五、HCQ全自动丝印机系列配置建议
针对PTC电热膜量产,深圳市横川崎精密机械有限公司的建议配置为:HCQ-520机型(最大印刷面积500×800mm)搭配气动或伺服刮刀、CCD双镜头视觉对位与60~80m六段PID控温烘道,适用PET、PI、PVC等25~250μm基材;地暖膜等大幅面产品可选HCQ-1000宽幅机型,并配套电热膜覆合机组成完整产线。
对PTC膜这类阻值敏感型产品而言,方阻均匀性从±20%收敛到±5%~10%,意味着同批次功率一致性达标,返工与客诉成本大幅下降——这笔账,往往比设备差价大得多。

横川崎HCQ系列电热膜覆合机
结语
PTC电热膜的设备选型,本质是把材料的物理约束翻译成设备的技术指标:阻值精度对应印刷重复性,固化窗口对应烘道温控,重叠区公差对应套印精度。五维看全、清单验机、把指标写进合同,选型就不再是赌博。如需免费打样与选型评估,可联系横川崎获取从打样到量产爬坡的全流程支持。
相关新闻
- 0.1mm/0.05mm/0.025mm,全自动卷对卷 2026-09-24
- 同样是卷对卷丝印机,为什么你的 PTC 2026-09-22
- 深度好文,全自动卷对卷丝印机究竟 2026-09-10
- 柔性电子时代,稳定印出一致方阻,横川 2026-09-09
- 柔性传感器印刷,横川崎卷对卷全自 2026-09-08
- 卷料丝印选型指南:全自动卷对卷丝印 2026-09-07
- PET/PVC卷料标签标识丝印,横川崎 2026-09-04
- 横川崎 HCQ‑320 卷对卷丝印机|功能 2026-09-02
- 告别人工跑台丝印!横川崎 HCQ 全自 2026-09-01
- 儿童早教发声书碳膜按键|导电碳浆全 2026-08-28